发丝面前道用钢纸磨片,粒度选错后面拉丝盖不住
一句话回答:前道干到一个标准就收手:留下的划痕要比后面拉丝的切削量浅,不然拉完丝深沟还在。粒度按要去掉多少倒推:只有氧化皮和轻微不平从中等粒度起步;有焊疤鼓包先粗后中,粗片去完量就换,粒度阶梯别跳档。
做发丝面(拉丝面)最常见的返工,不是拉丝那一道出的问题,
而是前道打磨留下的痕迹,后面拉丝盖不住——丝纹拉完了,底下那几条深沟还在,
斜着一看全是。这篇只讲一件事:钢纸磨片在发丝工序里该干到什么程度就收手。
一、发丝面不是一道工序做出来的
先把链条捋清楚,很多问题是因为把三道当成一道:
| 道次 | 干什么 | 常用工具 |
|---|
| 前道 | 去焊疤、去氧化皮、把面找平 | 钢纸磨片(配托盘,角磨机) |
| 中道 | 把前道的粗痕过渡掉 | 百叶片、较细的磨片 |
| 拉丝 | 做出方向一致的丝纹 | 拉丝轮、尼龙轮、研磨带 |
钢纸磨片干的是第一道。它的强项是去料快、能铲平焊疤,
但它不负责、也做不出最终的丝纹。指望用钢纸磨片直接"磨出发丝面",方向和深浅都不会齐。
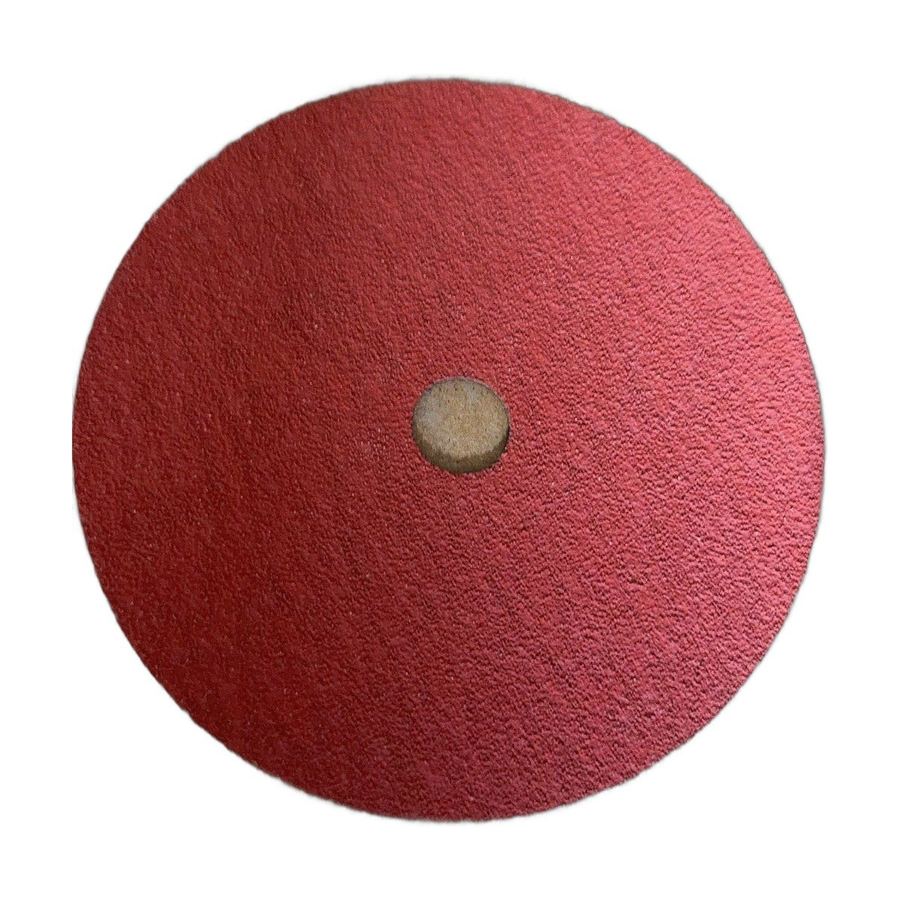 前道用的钢纸磨片——去料快,但留下的痕要后道盖得住
二、前道的交接标准:后道能不能盖住
这是整篇的判据。前道磨完不是看"平不平",是看留下的划痕后面那道能不能吃掉。
拉丝那道的切削量很浅——它是在表面"梳"出方向,不是在去料。
所以前道留下的沟只要深过拉丝的切削深度,拉完就一定还在。而这些沟在毛坯状态下常常看不出来,
非要等拉完丝、光一打斜,才整条整条地冒出来——这时候返工要从头再来。
前道留下的沟只要深过拉丝能削掉的那一层,拉完丝它就还在——这就是"前道没收住、后道盖不了"的全部原因。
现场怎么判:前道磨完,把工件斜过来对着光看,
沿着垂直于将来拉丝方向的角度看。看得见成条的划痕,就说明还得再过一道中道;
只有均匀的雾面,才算交得出去。
三、粒度怎么选:两头都有代价
前道粒度选择的本质是一道权衡:
- 太粗——去料痛快,但沟太深,中道要多走好几遍才能盖住,总时间反而长,薄板还容易磨过头。
- 太细——痕浅好收,但焊疤和氧化皮啃不动,操作的人就会加压,于是回到烧伤和糊片那条路上去
(这一条在烧焦糊盘的排查里展开讲了)。
实际选的时候按"要去掉多少"倒推:只有氧化皮和轻微不平,就从中等粒度起步;
有明显焊疤鼓包,先用粗的把量去掉,再换一档中等的把自己留下的沟收掉,然后才交给中道。
关键是别用同一片从头干到尾——粗片去完量就该换,这一步省不得。
另外,粒度阶梯别跳档。从很粗直接跳到很细,中间那一档留下的沟没人收,
最后全部由拉丝来背,背不动。
四、薄板件(铁皮柜、箱体、面板)多一条:怕磨穿
钢纸磨片配硬托盘时切削很猛,薄板上稍微停留久一点就会磨薄、磨塌,
严重的直接磨出坑或者透光。这类件上有三条要盯住:
- 用软托盘,让压力分散,别用硬托盘去"铲"。
- 手别停,匀速走,尤其是焊缝附近——那里本来就是热影响区,材料状态跟旁边不一样。
- 边缘和折弯处减力。那些地方接触面积小、压强大,是最容易磨穿磨塌的位置。
如果件很薄、量又不大,把前道的粒度往细里走一档、多花点时间,比磨穿一块重做整件划算。
五、几个常见问题
拉完丝有深浅不一的带状,是拉丝的问题吗?
多半不是。先回去看前道:如果前道是"一块一块"磨的、每块之间压力和停留时间不一样,
底子的粗糙度本来就不均匀,拉丝只是把它照原样显出来了。
焊缝位置拉完总是不一样
焊缝和母材硬度不同,同样的力下去去料量不一样,焊缝位置容易磨低形成浅坑。
处理办法是前道在焊缝上减力、多走几遍,而不是一次压狠。
不锈钢件做发丝,要注意什么
两条:一是别用磨过碳钢的磨片和刷子,铁屑嵌进去后期会起锈点;
二是别烧出回火色,黄蓝色一出来就不只是外观问题了。这两条在
上一篇的排查里有详细说明。
前道磨完要不要清理再进下一道
要。上一道的磨屑和脱落磨粒带进下一道,会在更细的工序里划出"莫名其妙"的长划痕,
这类划痕往往找不到原因,其实就是脏东西带进去的。
← 返回技术文章
关联品牌:MOOSEFOS 麋鹿牌涂附磨具(自主品牌)
津ICP备2026003224号