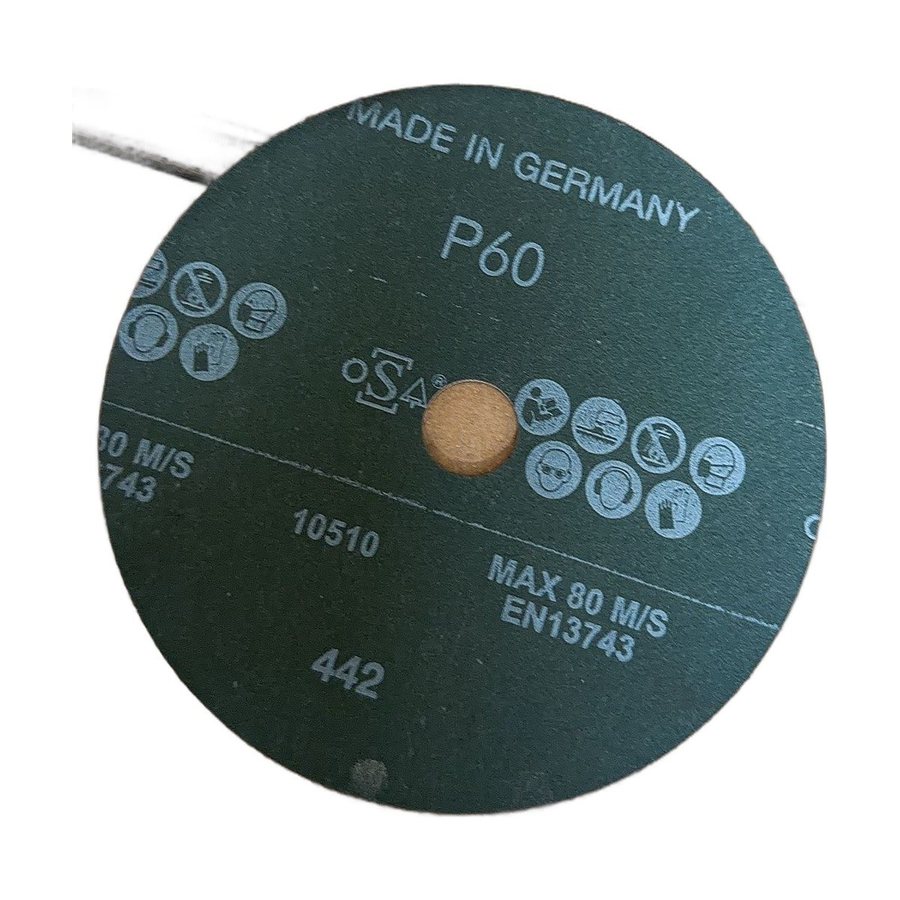
很多人以为进口件的意思是"磨得更快"。实际拿到手一试,常常发现峰值表现和好的国产、韩国货差不太多。 这不是货不对,是比错了地方。
德系磨具真正稳的地方是一致性:一箱里最差的那几片,跟最好的那几片差距很小。 换句话说,它的价值体现在下限高,不在某一片能爆发到多快。
钢纸(vulcanized fibre)是磨片的骨架,它决定片子在高速旋转和侧向力下会不会撕、会不会起皱。 基材密度不够或者含水率没控好,表现出来就是边缘先撕、磨着磨着起波浪。 这一层客户看不见,却最影响使用体验。
同样标 60#,磨料颗粒的尺寸分布可以差很多。分布集中,切削痕迹就均匀、后道好收; 分布散,少数几颗大颗粒会拉出比标称深得多的沟,下一道按标称粒度去收就收不掉。 这也是"明明按阶梯走了,抛光后还是冒划痕"的常见来源之一。
磨粒是靠树脂结合剂固定在基材上的,静电植砂让磨粒尖端朝上排列。 植砂均匀、结合剂配比合适,磨粒就能该脱落时脱落、不该脱落时扛住——这就是自锐。 做得差的表现是两个极端:要么磨粒整片整片掉(不耐用),要么钝了也不掉(不下料还发热)。
这一条是前三条的综合结果,也是最难做、最花钱的一条。 对小批量用户没意义,对一年要用几万片、工艺参数已经标定死了的用户,它是核心价值。
| 你的情况 | 值不值 | 为什么 |
|---|---|---|
| 自动线 / 机械手上料,换片要停机 | 值 | 停机成本远大于片子差价 |
| 工件贵、返工代价高(大件、已加工件) | 值 | 一片异常可能废一个件 |
| 出口件、有第三方验收标准 | 值 | 一致性直接对应合格率 |
| 手工件、零散活、小批量 | 不值 | 不行随手换,下限高换不来钱 |
| 粗磨去量为主,后面还有好几道 | 不值 | 这道的痕迹后面都会被盖掉 |
| 工人手法差异本身就很大 | 先不值 | 人的波动比片子的波动大得多,先解决人 |
最后一行是最容易被忽略的:如果同一个活不同的人干出来差一大截,那瓶颈不在片子上。 这种情况下换进口片,钱花了,波动还在。
销售话术谁都会说,但这件事有个很朴素的测法,一天就能做完:
这个测法的好处是,结论是你自己车间的数据,换个工件、换个工艺它还能再测一次。
我们做的是韩国鹿牌 DEERFOS,天津有现货。这里说两句实在话:
这十来年,中高端涂附磨具的差距在明显缩小,尤其是陶瓷磨料和锆刚玉这一档。 日韩品牌在性价比区间做得相当扎实,很多原来非进口德系不可的活,现在换过来是能接住的。 真正还拉得开差距的,是那些对批次一致性要求到极致的场合——那种情况我们也不会硬推。
所以更实际的做法不是先挑国别,而是先把上面那个对比测试做一次, 让数据告诉你差价该不该花。需要样品对比的,我们可以按你的工件配一组寄过去试。
是,同一种产品的不同叫法。这篇把名字和对应型号讲清楚了。
烧伤大多数时候是压力、停留和粒度阶梯的问题,跟片子牌子关系没想象中大。 排查顺序在这篇里按七处列好了。
不需要。托盘认的是直径、孔径和软硬,跟磨片是哪国产的没关系。 托盘老化变形反而是很多"新片子不好用"的真实原因。
看背基印字、看包装批号、要原厂装箱单。这一条对哪个国家的货都一样—— 我们自己也只说得清自己能负责的那部分,说不清的不吹。
QQ: 502582493 | 邮箱: bot@tjlupai.com
天津迪尔富斯研磨有限公司 - DEERFOS 鹿牌天津现货