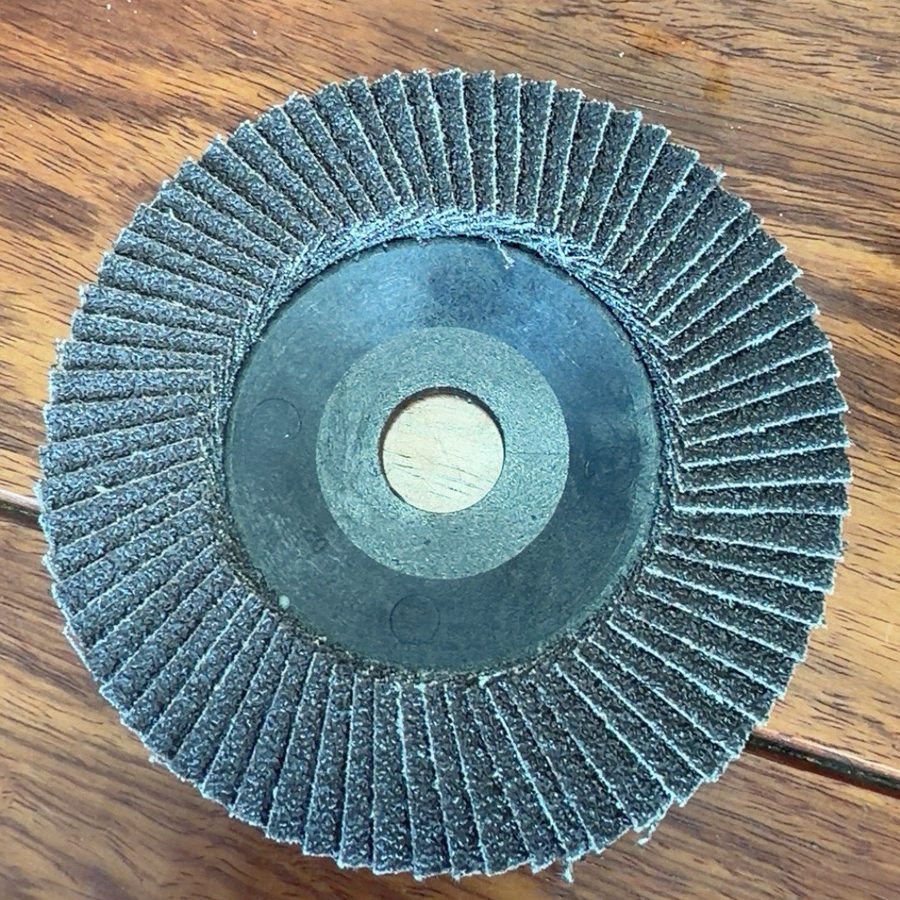
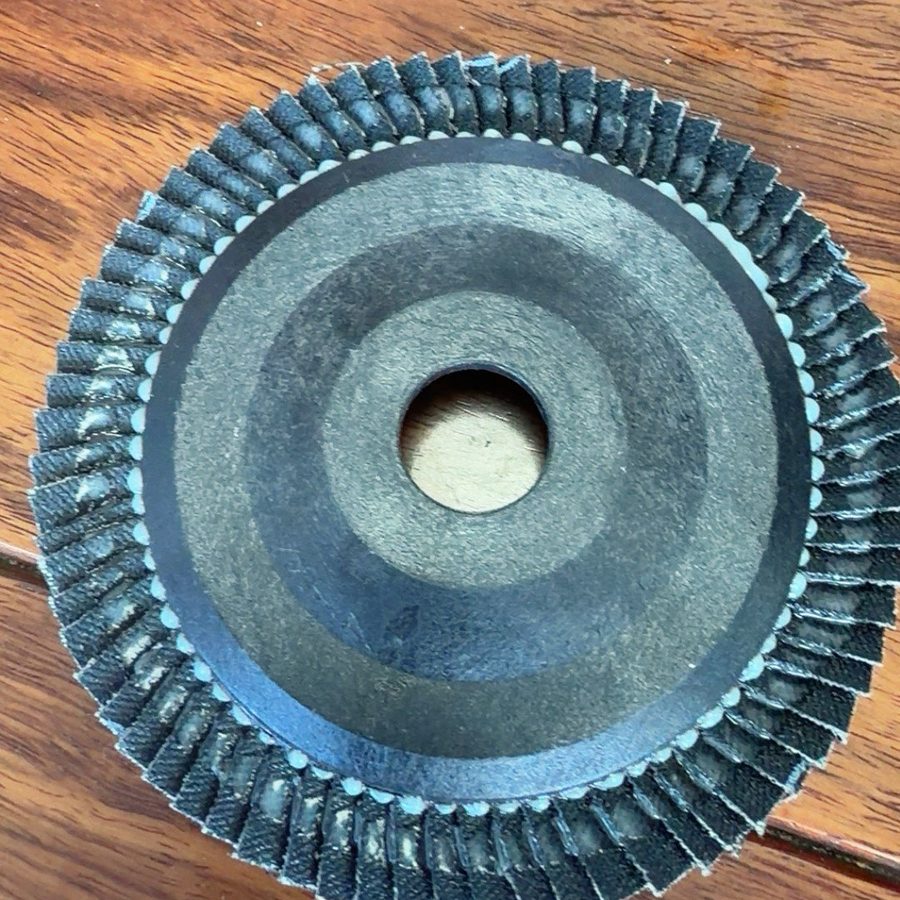
不用工具,光看光摸就能分开。
| 看哪儿 | 磨钝(磨料用完了) | 糊住(英文叫 loading / glazing) |
|---|---|---|
| 盘面颜色 | 砂粒变浅、露出布基底色 | 发亮、反光,像上了一层蜡 |
| 手摸 | 还有颗粒感,但不扎手 | 发滑,摸上去是平的 |
| 叶片高度 | 明显变短、露出盖子边 | 叶片还挺高,看着没怎么用 |
| 火花 | 越来越少、越来越短 | 少而且发红,工件开始发热 |
| 该怎么办 | 换新的,没得救 | 先别换——见下一节 |
拿 120# 去铲焊缝、去厚氧化皮,磨屑还没被甩出去就被下一颗磨粒压回砂面里,几下就糊死。 重去除就用粗粒度,别指望一个粒度从粗干到精。
这是最常见的一条,而且反直觉:压得越狠越磨不动。
百页轮靠的是磨粒钝了之后自己崩掉、露出下面新的一层(自锐)。 压力大 → 温度上去 → 金属屑变软、粘在砂面上 → 磨粒被埋住 → 磨不动 → 人就更使劲压 → 更糊。 这是个越用力越糟的循环。
正确做法是让机器的转速去干活,人只负责扶稳、匀速走。手上感觉"在使劲",基本就压过了。
铝、铜、不锈钢这类软或者粘的材料,天生比碳钢容易糊。铝尤其明显。 磨这几样要么选专门对应的磨料和涂层,要么就得接受更频繁地清理、更轻的手法。
能救一部分。空转几秒把浮屑甩掉,或者在一块废钢/砂轮修整块上轻蹭几下, 把表面那层糊死的东西蹭掉、重新露出磨粒。但救回来的是这一次,根子在上面三条。 同一个活反复糊,说明选型或者手法要改,不是轮子的问题。
百页轮不是贴平了磨的,它有规定的工作角度。角度不对,一是磨不动,二是只磨坏一圈边。
| 工具 | 工作角度 | 角度错了会怎样 |
|---|---|---|
| T27 平型百页轮 | 0–15° | 角度太大 → 只有外缘一圈在干活,一会儿就磨出个缺口 |
| T29 凸型(锥形)百页轮 | 15–25° | 角度太小 → 盘面贴死工件,接触面积大、散热差、容易糊 |
| 磨片(切割/打磨砂轮) | 约 30° | 角度不对容易发热、崩边 |
简单记:平型贴着磨(近乎平推),凸型立着磨(明显斜一点)。 平型适合大平面找平、过渡、修表面;凸型的边缘是张开的, 更适合铲焊缝、修圆角、做边角活。
百页轮的盖子分两大类,区别不在平时,在叶片快用完的最后那一下。
| 非金属盖(塑胶盖 / 玻纤盖) | 金属盖(铁盖 / 铝盖) | |
|---|---|---|
| 叶片磨到底时 | 盖子跟着一起被磨掉,不会硌到工件 | 金属碰金属——划伤工件、打火、可能带出深痕 |
| 重量 | 轻,振动小、手不容易累 | 重一些 |
| 受热 | 不生锈、不变形 | 长时间高温可能变形 |
| 用完之后 | 整个扔掉 | 部分铝盖可以退回翻新换叶片 |
对绝大多数现场来说,非金属盖的意义就是"敢磨到最后"—— 叶片剩最后几毫米的时候还能接着用,不用提前扔。 这在按件算成本的活上,是实打实的差别。
我们这边的百页轮是塑胶盖,叶片宽度 9mm。其它规格(直径、孔径、粒度、磨料)按需要配, 具体要哪一档可以直接说活是什么,我们对。
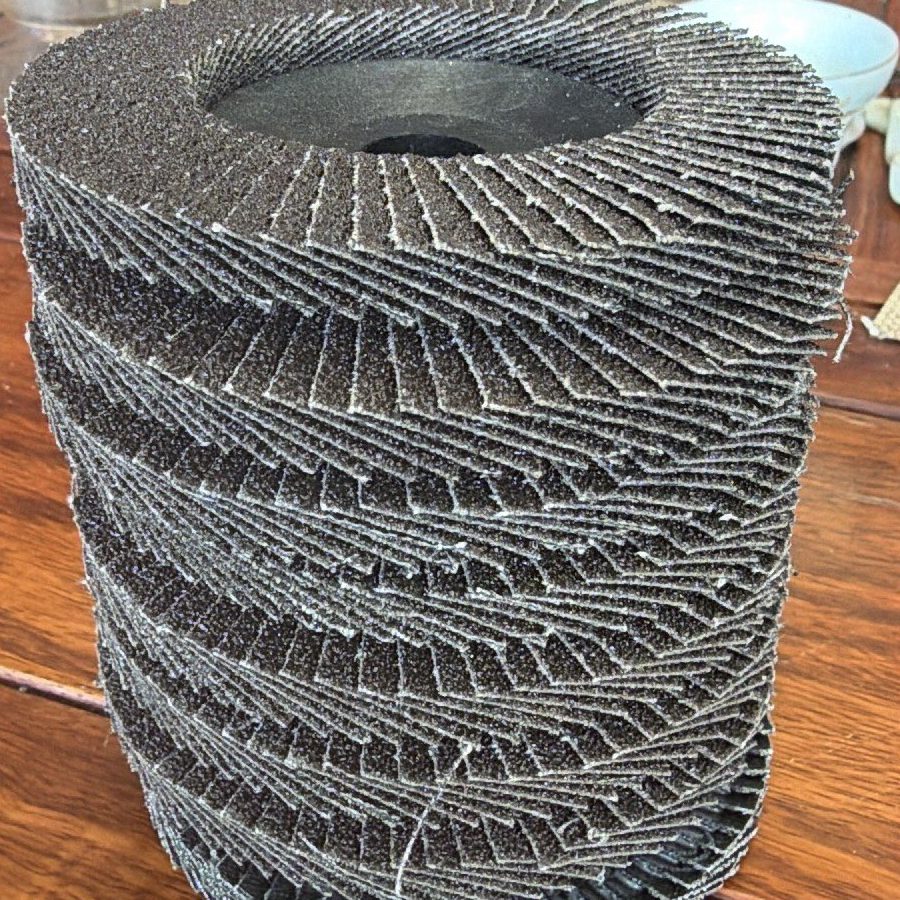
百页轮不是一整张砂布,是一条条砂布按同一个方向搭接、粘在盖上的。 所以同样直径的轮子,叶片多少直接决定两件事:能磨多久、磨起来稳不稳。
行业里大致分两档:标准密度常见 72 片左右;高密度做到 86 片以上。 片数多 → 磨料总量多 → 寿命长、切削更平稳,代价是单价高一些、切削感觉稍"绵"。
选的时候只看一件事:你是换轮子的时间贵,还是轮子本身贵。 批量活、停机换刀麻烦的,高密度更划算;零散活、偶尔用一次,标准密度就够。
这三样都能磨焊缝,很多人纠结"哪个快"。但公开的对比测试给出的结论是——快慢差不多,差别在能撑多久。
| 工具 | 磨掉同一道焊缝用时 | 单片/单个能用多久 |
|---|---|---|
| 钢纸磨片(陶瓷 36#) | 17 秒(最快) | 约 10–14 分钟 |
| 百页轮(陶瓷 36#,玻纤盖) | 25 秒 | 约 1 小时 |
| 磨片(打磨砂轮) | 25 秒 | 三者中最长 |
怎么读这组数:
一句话:要快选钢纸磨片,要少换手选磨片,要一遍干完还带个像样的面——百页轮。
百叶片跟背绒、背胶一样,在原厂参数里是一种"产品形态",不是一个独立产品—— 同一个磨料配方,可以做成砂带、大卷、卷材,也可以做成百叶片。 目前官方参数里列出「百叶片 Flap Disc」形态的有这几个:
| 型号 | 磨料 | 基材 |
|---|---|---|
| BORA5 | 陶瓷 | 砂带 |
| PS994 | 陶瓷 | 砂带 |
| PS999 | 陶瓷 | 砂带(形态最全) |
| KZ563 | 锆刚玉 | 砂布 |
| XZ660 | 锆刚玉 | 砂布 |
| PZ660 | 锆刚玉 | 砂带 |
| XA911 | 氧化铝 | 砂带(官方标注干磨) |
简单说:陶瓷适合难磨材料和高压力重去除,自锐性最好、最耐用; 锆刚玉是重负荷去除的老主力,性价比高,做百叶片用得最多; 氧化铝适合一般碳钢和木工,成本最低。
能,但容易糊。铝粘、软、导热快,磨屑很快堵住砂面。 要磨铝就别用细粒度、别加压,必要时选专门做过防堵处理的磨料。糊了就按第二节处理。
先排三样:法兰没压正/盘子本身受过磕碰(存放时压变形)/机器规格和盘径不匹配。 这三样都跟轮子质量无关。都排除了还抖,再考虑是不是盘子做得不平。
非金属盖可以接着磨一段,盖子会跟着被磨掉;金属盖不行,一碰到就伤工件。 但不管哪种,磨到叶片几乎没有的时候切削效率已经很低了, 继续磨是在拿工时换耗材钱,通常不划算。
能转,但等于一直用错角度:平型当凸型使会只磨外圈,凸型当平型使会接触面积过大容易糊。 短期应急可以,长期是在浪费耗材和工时。
阴凉干燥、平放、别压重物。受潮和长期高温都会让粘接层变脆,用的时候容易掉片。 这跟砂带、砂布的存放要求是一样的。
塑胶盖 · 叶片宽度 9mm · 直径孔径粒度按需配
QQ: 502582493 | 邮箱: bot@tjlupai.com
天津迪尔富斯研磨有限公司 - DEERFOS 鹿牌天津现货